QUICCA运用事例 Vol.5
致食品工厂的领导层和管理团队
自动向上游反馈,减少原材料的浪费
人员调整的挑战
在QUICCA运用事例Vol.2的“使用QUICCA可以减小原材料的浪费”中讲过,通过一边看着平板电脑画面一边更改生产设备(以汉堡包的成型机为例说明过)的设定,可以减少原材料的浪费。本次,我们介绍在其应用中,通过向生产设备反馈及调整作业的自动化来合理实现这个目标的事例。
在采用多条生产线大量生产的工厂中,由于以下原因,经常发现人工调整无法满足生产设备和产线速度的要求。
- 如果原材料的粘度或硬度容易改变,调整次数要比想象的还多。
- 总是带着平板电脑在工厂内巡回,作业员的负担很大。
假设配置一个专职人员时,人工费每年约为300~500万日元(约合15~25万元人民币),因此如果预期的降成本效果不能高于此成本,将收效甚微。
自动向上游工序反馈
如果能在安装了QUICCA的PC上直接控制上游工序的设备(成型机或切片机)就好了,但技术上很难做到,需要另外控制成型机及切片机设备。下面是系统的模式图。
QUICCA随时从多台检查机接收最终产品的测量数据,计算平均值及偏差。如果追加选项功能,就能向生产设备的控制部发送反馈信息,以校正标准重量和实际平均重量的偏差,具体内容诸如“排出量增加10%”“速度减小5%度”等。
控制部据此运行成形机,增减排出量。使用LAN通信的控制部会增加初期成本,但可以通过实现原材料的成本节约在短期内收回追加的成本。
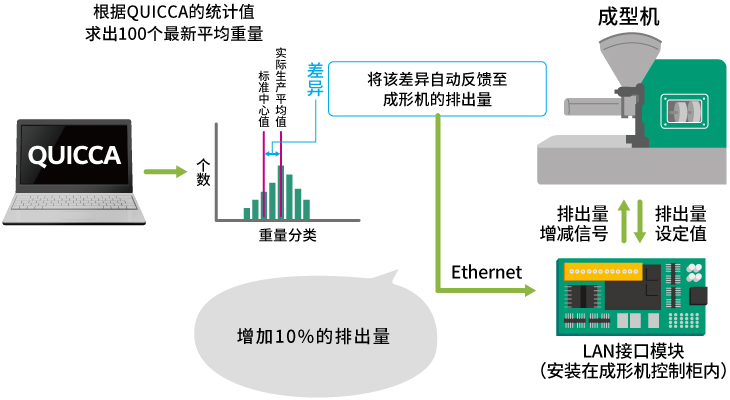
图1:自动反馈
这里要注意
在多条生产线通往最终的出厂检查线的途中,既有合并又有分开时,要对多台成形机及切片机导入使用QUICCA的自动控制系统,有2个前提条件:
- 各生产线的重量分布大致为正态分布
- 每条生产线的偏差及平均值没有显著差异
原因在于,通常无法判断流到下游检查线上的产品是在哪个设备制作的。

图2:在多条生产线生产的产品的重量分布整齐的事例
如果校正过严,成品率就会变低
即使可以自动反馈到生产设备,如果设置严格需无限接近标准值,就会混入很多低于基准下限值的产品,重量选别机就会将它们挑出来,发生成品率变低的情况。在生产旺季,比起削减原材料的浪费,更优先考虑的是确保生产目标数量。生产管理者需要根据实际情况采取合理的行动。
这时候,QUICCA的“可视化”功能将发挥作用。可以从监视器画面中找到向成型机、切片机等发送最佳重量校正(或者厚度校正)范围及反馈信息的时机。
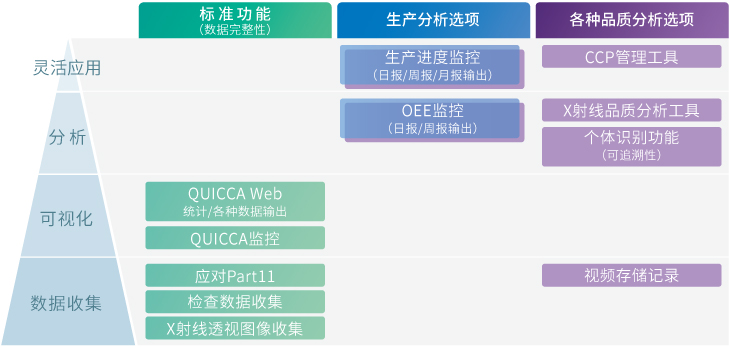
图3:QUICCA功能列表
总结
正如在QUICCA运用事例Vol.2的“使用QUICCA可以减少原材料的浪费”中讲过的那样,产品重量的偏差很少随机发生,主要原因是生产设备内置的传感器的漂移、原材料的硬度和粘性发生变化,因此偏差的趋势会倾向于正方向或者负方向。
也有人根据经验来掌握这种趋势,在使用中每隔一定数量就对成形机或切片机进行校正。但是,如果生产线的生产无法停止,轮班操作人员的经验深浅不一,作为一款任何人都可管理生产设备导出校正范围及自动反馈时机的工具,我们建议使用QUICCA。
此外,在因远程办公而无法到达现场时,也可通过远程操作更改校正范围或开始/停止反馈。请务必有效使用QUICCA,实现减少原材料浪费。
相关页面
QUICCA运用例:列表页 >
QUICCA产品页 >
