QUICCA运用事例 Vol.8
致食品工厂的领导层和管理团队:
使用OEE,将生产设备的效率“可视化”
前言
本文,我们将探讨更卓越的“可视化”。我想大家平时都是将“生产设备的开动率”、“单位时间的生产数量”、“最终检查的合格率”等指标图表化,与其他生产线或相同生产线上个月的结果进行比较。那么在比较图表后,大家会注意到什么呢?大概是“生产数量没有与设备运转时间成比例地增加”、“此产品的成品率似乎较上个月有所下降”等等吧。如果只关注生产数量或成品率等某一个指标的话,可以比较简单地实现“可视化”,但若是生产数量相比上个月有所增加的图表与成品率相比上个月有所下降的图表同时出现呢?此时各位就要头疼了。如果像这样每个指标都显示多个图表的话,有时就很难对生产设备是否得到了有效运用进行综合评价。
如果能综合评价生产设备的有效运用情况,大家不觉得会很方便吗?首先,作为准备工作,我们不妨先调查一下“开动率”、“性能”和“质量”指标的计划值。
| 检测项目 |
检测指标 |
计划值 (例) |
| 生产设备的计划运转时间 |
可动率 |
180分钟 |
| 生产设备的最大生产能力 |
性能 |
100个/分钟 |
| 生产计划数量(仅限合格品) |
质量 |
9,500个 |
※生产设备的计划运转时间不会因订货数量的增减而调整。本文使用的是关注设备能力的“开动率”,而非“运转率”。
假设使用两台设备分别测量实绩值,结果如下所示。那么,哪台设备更有效率呢?
| |
实际运转时间 |
生产数量/分钟 |
合格数 |
| 设备 A |
160 分钟 |
85 个 |
9,300 个 |
| 设备 B |
165 分钟 |
80 个 |
9,300 个 |
1.使用OEE(Overall Equipment Effectiveness:综合设备效率)进行评价
即使设备A和设备B的合格数相同,其实际运转时间(分钟)和每分钟的生产数量也会存在细微的差距。若论实际运转时间,则B更长;若论每分钟的生产数量, A则更多。很难分出哪台设备的生产效率更高。可是,即便只有细微的差距,也应尽快找出效率较差设备的问题并努力予以解决。此困恼可以通过简单的计算生产设备的效率解决,那便是OEE(Overall Equipment Effectiveness :综合设备效率)。
【OEE的计算方法】
将生产线上的检测机作为测量点进行说明。以计划值为分母,以检测机计数的实绩值为分子,计算三个指标的乘积。

※生产数量(计划值)使用通过检测机的数量。
代入上述公式。
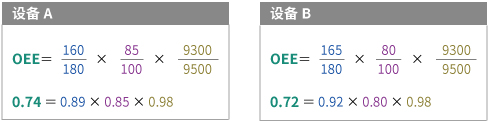
从结果可以看出,设备A是生产效率较高的设备。
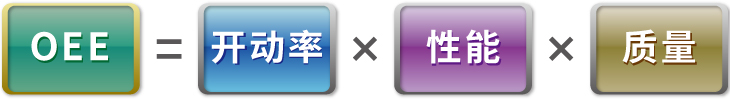
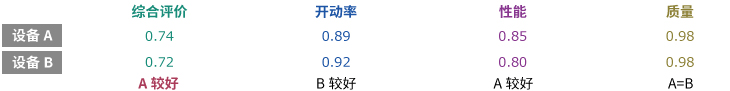
让我们整理一下作为OEE要素的指标及计算公式。
2. 根据检测机的OEE,推测上游设备发生的情况
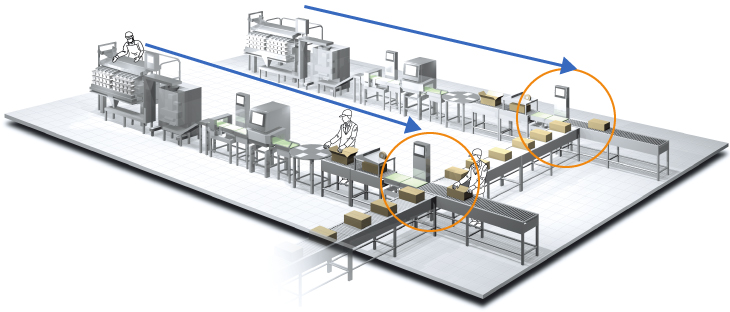
如下图所示,一般的生产线会将多台设备并排摆放,如某台装置发生连续NG,则流向后段的产品数量必然会减少。比如,因填充机不正常或换线作业导致包装机发生临停,则在此期间就不会有产品流入后段的检测机。如此可见,查看生产线终端的设备,比如重量选别机(Weight Checker)的OEE,是掌握生产线整体效率的有效方式。
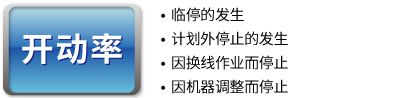
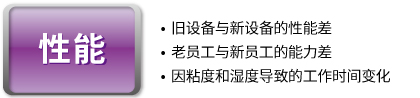
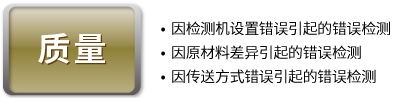
下面是通过重量选别机的各指标(开动率、性能、质量)和OEE来推测上游设备发生何种情况的示例。
3.使用QUICCA,各设备的OEE即可实现“可视化”。
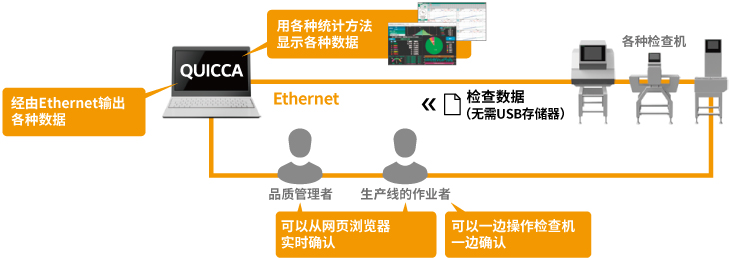
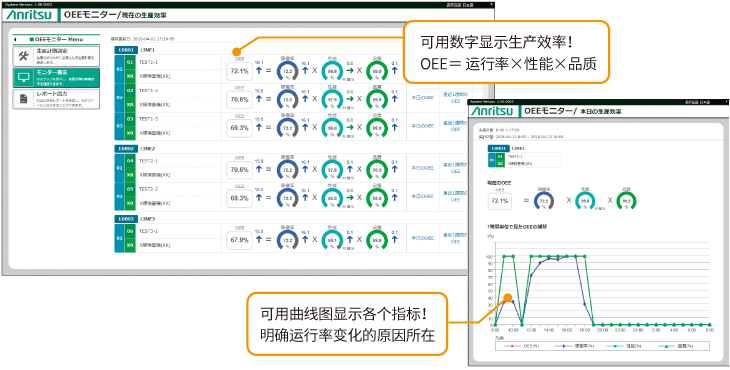
QUICCA可以实时收集最多99台设备(生产机械、检测机)的检测值和判断结果,并进行远程统计作业及分析作业。QUICCA不仅能实时查看多台机器的运转状态和检查记录,还能随时查看OEE的计算结果和图表。在日报和月报中加入OEE图表也很简单。
OEE的显示例
结束语
OEE(综合设备效率)是三个指标的计划值(分母)与实绩值(分子)比率的乘积。大批量生产线的OEE与易发生大幅变动的小批量生产线的OEE,不能单纯地进行比较。但若想了解某条生产线的生产效率在以前和现在有何变化,或者对制造相同商品的不同生产线的效率进行比较时,用比较OEE的方法更合理。即便没有专业生产技术的人也能直观掌握OEE,故而更易于进行整体的改善活动。此外,从OEE的变化趋势中还能看出改善活动的极限,所以能对是否需要立刻更新设备作出合理判断。大家在运用QUICCA的同时,请务必要积极运用OEE。
相关页面
QUICCA运用例:列表页 >
QUICCA产品页 >
